언어


| 제품 설명 | ||||
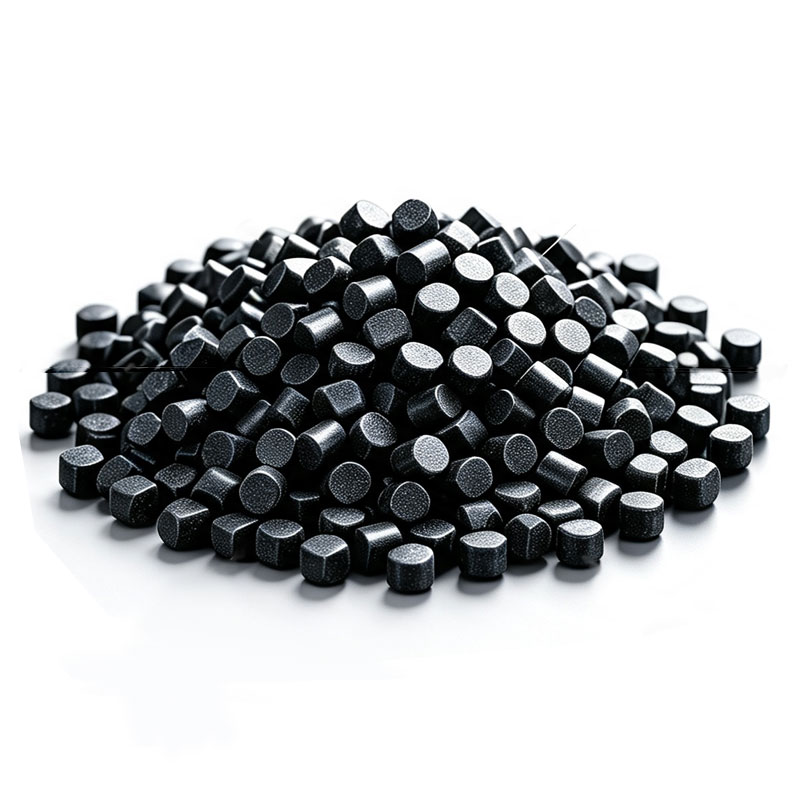
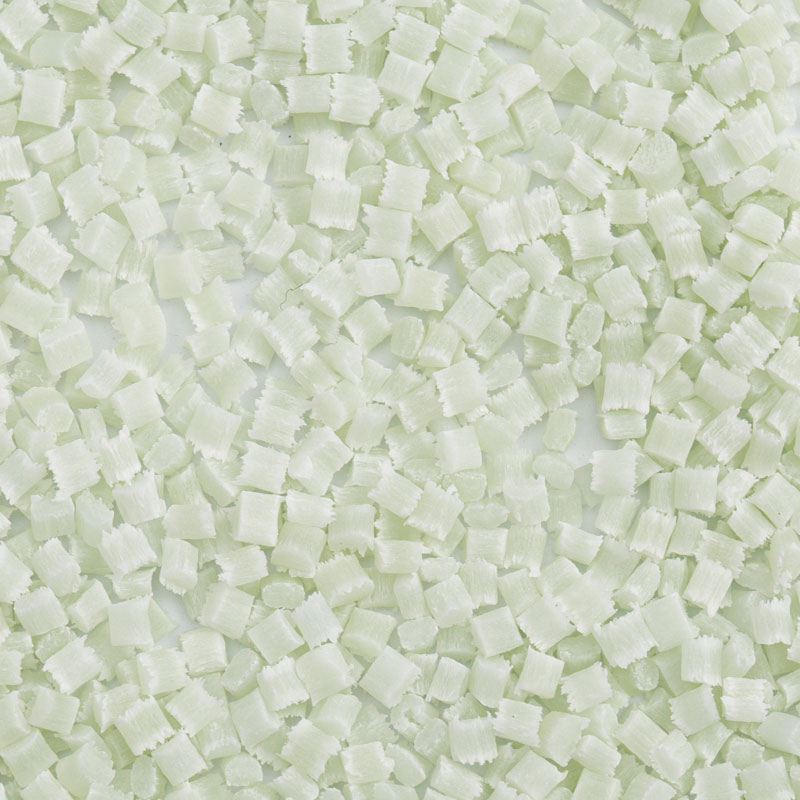
| 수지 식별 | 유리섬유 50% 강화, 내가수분해성, 내유성, 고충격성, 고모듈러스, 내열노화성, 우수한 표면조도 | |||
| 색상 | 검정색 또는 표준 색상 | |||
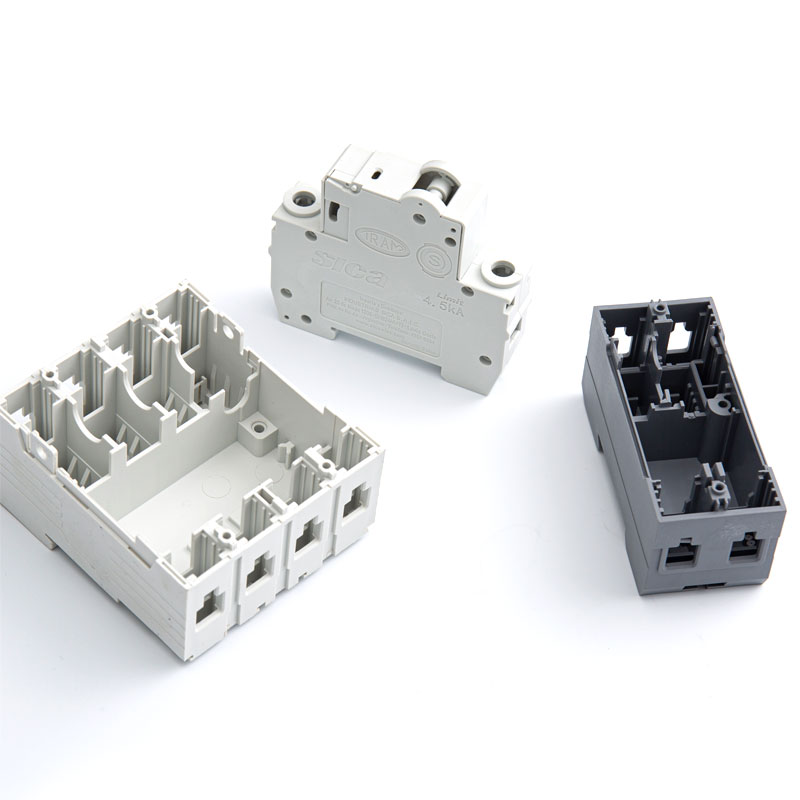
| 주요 용도 | 전기부품, 전자부품, 자동차 부품 등 | |||
| 처리방법 | 사출 성형 | |||
| 일반적인 속성 | 테스트 방법 | 테스트 조건 | 가치 | 단위 |
| 물리적 특성 | ||||
| 밀도 | DIN EN ISO 1183 | 23℃ | 1.59 | g/cm3 |
| 용융 유속 | DIN EN ISO 1133 | 275℃/5kg | 35 | g/10분 |
| 수축 | GB15585 | 0.15~0.3 | % | |
| 기계적 특성 | ||||
| 인장강도 | DIN ENISO 527 | 50mm/분 | 230 | MPa |
| 파단시 신장 | >3 | % | ||
| 굴곡강도 | DIN EN ISO 178 | 2mm/분 | 340 | MPa |
| 굴곡 탄성률 | 16500 | MPa | ||
| 인장 탄성률 | DIN EN ISO 527 | 5mm/분 | 14500 | MPa |
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,23℃ | 22 | KJ/㎡ |
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,—30℃ | 10 | KJ/㎡ |
| 캔틸레버 빔은 충격 강도가 부족하지 않습니다. | DIN EN ISO 180 | 4mm,23℃ | 95 | KJ/㎡ |
| 캔틸레버 빔은 충격 강도가 부족하지 않습니다. | DIN EN ISO 180 | 4mm,-30℃ | 40 | KJ/㎡ |
| 열 성능 | ||||
| 열 변형 온도 | DIN EN ISO 75 | 1.8MPa | 240 | ℃ |
| 열 변형 온도 | DIN EN ISO 75 | 0.45MPa | 250 | ℃ |
| Vika가 부드러워진다 | DIN EN ISO 306 | 120℃/시 50N | 255 | ℃ |
| 난연성 | ||||
| 가연성 | UL94 | 0.38mm | HB | 수업 |
| 가연성 | UL94 | 0.5mm | HB | 수업 |
| 가연성 | UL94 | 0.75mm | HB | 수업 |
| 가연성 | UL94 | 1.5mm | HB | 수업 |
| 가연성 | UL94 | 3mm | HB | 수업 |
| GWFI | IEC 60695-2-12 | 0.4mm | / | ℃ |
| GWFI | IEC60695-2-12 | 0.75mm | / | ℃ |
| GWFI | IEC 60695-2-12 | 1.5mm | 650 | ℃ |
| GWFI | IEC 60695-2-12 | 3mm | 650 | ℃ |
| 그윗 | IEC 60695-2-13 | 0.75mm | / | ℃ |
| 그윗 | IEC60695-2-13 | 1.5mm | 550 | ℃ |
| 그윗 | IEC 60695-2-13 | 3mm | 550 | ℃ |
| 기타 성과 | ||||
| 볼 압력 | IEC 60695-10-2 | 205 | ℃ | |
"참고: (1) 제공된 데이터는 일반적인 값이며 고객을 위한 참조용으로만 사용됩니다. 이는 최소 또는 최대 품질 표준이나 기타 보증을 보장하지 않습니다. (2) 성능은 색상에 따라 달라질 수 있습니다."
"주의: 이 문서에 포함된 데이터와 정보는 당사의 현재 지식과 경험을 바탕으로 작성되었습니다. 향후 새로운 지식이나 경험이 제공될 경우 당사는 사전 통지 없이 이 문서의 정보와 데이터를 수정할 권리를 가집니다. 사용 조건 및 관련 법률은 장소와 시간에 따라 다를 수 있으므로, 이 문서에 포함된 제품 및 제품 정보가 고객의 사용에 적합한지 판단하고, 작업장 및 제품 취급 방법이 관련 법률 및 기타 정부 규정을 준수하는지 확인하는 것은 고객의 책임입니다. Lisu Composite 자료는 이 문서의 정보와 관련하여 어떠한 책임이나 의무도 지지 않으며 제품의 상품성 또는 특정 목적에 대한 적합성과 관련된 모든 묵시적 보증을 명시적으로 배제합니다."
| 일반적인 사출 성형 공정 | |
| 플라스틱 건조 | |
| 건조시간 | 2~4시간 |
| 건조 온도 | 100~130℃ |
| 건조 장비 | 열풍건조기 |
| 건조형 | 연속건조(생산공정) |
| 사출 성형 공정 | |
| 노즐 섹션 | 260~280℃ |
| 플라스틱 부문 | 280~300℃ |
| 이송 섹션 | 260~280℃ |
| 최대 주입 온도 | 330℃ |
| 사출압력 | 40~120MPa |
| 사출 속도 | 30~75mm/s |
| 가소화 압력 속도 | 압력: 65~100MPa; 속도: 60~85mm/s |
| 가소화 배압 | 3~40MPa |
| 권장 금형 온도 | 100~150℃ |
참고: 위에서 설명한 사출 성형 공정은 제품의 모양, 금형 설계, 사출 성형기 사양과 같은 요인에 따라 달라질 수 있습니다. 구체적인 조정은 실제 상황에 따라 이루어져야 합니다.