
 언어


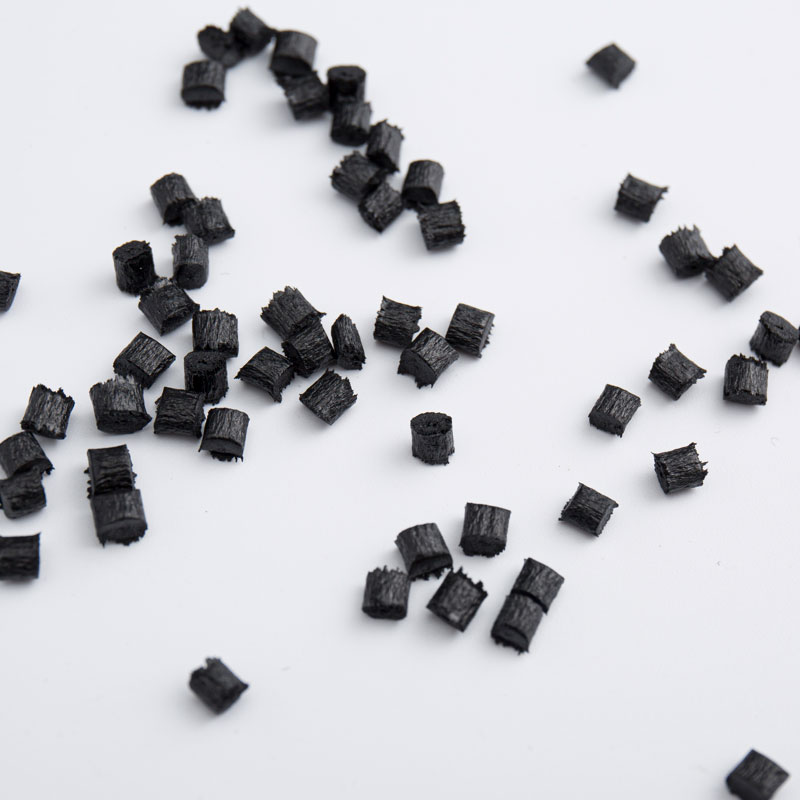
| 제품 설명 | ||||
| 수지 식별 | 30% 탄소 섬유 강화; CF20보다 강도, 강성, 내마모성, 치수안정성, 내열성이 우수합니다. | |||
| 색상 | 블랙 | |||
| 주요 용도 | 고강도 로봇 관절 팔 프리미엄 자전거 프레임, 레이싱 스키 바인딩 항공우주 및 방위산업 드론 기체 고온 엔진 부품 | |||
| 처리방법 | 사출 성형 | |||
| 일반적인 속성 | 시험방법 | 테스트 조건 | 가치 | 단위 |
| 물리적 특성 | ||||
| 밀도 | DIN EN ISO 1183 | 23℃ | 1.4 | g/cm3 |
| 용융 유속 | DIN EN ISO 1133 | 400℃/5kg | 50 | g/10분 |
| 수축 | GB 15585 | 0.3~0.5 | % | |
| 기계적 성질 | ||||
| 인장강도 | DIN EN ISO 527 | 50mm/분 | 265 | MPa |
| 인장 탄성률 | 28000 | MPa | ||
| 파단시 신장 | 1.7 | % | ||
| 굴곡강도 | DIN EN ISO 178 | 2mm/분 | 280 | MPa |
| 굴곡 탄성률 | 24000 | MPa | ||
| 캔틸레버 빔 노치 없는 충격 강도 | DIN EN ISO 180 | 4mm,22℃ | 50 | KJ/M2 |
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,23℃ | 7.3 | KJ/M2 |
| 열 성능 | ||||
| 열 변형 온도 | DIN EN ISO 75 | 1.8MPa 비어닐링 | 315 | ℃ |
| 열 변형 온도 | DIN EN ISO 75 | 0.45MPa 비어닐링 | 330 | ℃ |
| 녹는 온도 | DIN EN ISO 11357 | 340 | ℃ | |
| 선팽창계수 | DIN EN ISO 11359 | 흐름, Tg 미만 | 5.00E 00 | μm/m/℃ |
| 선팽창계수 | DIN EN ISO 11359 | 흐름, Tg 이상 | 6.00E 00 | μm/m/℃ |
| 열 성능 | ||||
| 표면저항 | IEC 60093 | 23℃ | 1.00E 03 | Ω.CM |
| 볼륨 저항 | IEC 60093 | 23℃ | 1.00E 03 | Ω.CM |
| 절연 강도 | IEC 60243 | 2.0mm | 25 | KV/mm |
| 절연 내력 | IEC 62631-2-1 | 23℃ 1KHz | 17 | |
| 소산 인자 | IEC 62631-2-1 | 23℃ 1MHz | 0.023 | |
| CTI | IEC 60112 | 150 | V | |
| 난연성 | ||||
| 난연성 | UL94 | 0.3mm | V0 | |
| 난연성 | UL94 | 0.5mm | V0 | |
| 난연성 | UL94 | 1mm | V0 | |
| 난연성 | UL94 | 1.5mm | V0 | |
| 글로우 와이어 가연성 지수 | IEC60695-2-12 | 0.75mm | 850 | ℃ |
| 글로우 와이어 가연성 지수 | IEC60695-2-12 | 1.5mm | 850 | ℃ |
| 글로우 와이어 가연성 지수 | IEC60695-2-12 | 3mm | 960 | ℃ |
| 글로우 와이어 가연성 지수 | IEC60695-2-13 | 0.75mm | 850 | ℃ |
| 글로우 와이어 가연성 지수 | IEC60695-2-13 | 1.5mm | 850 | ℃ |
| 글로우 와이어 가연성 지수 | IEC60695-2-13 | 3mm | 960 | ℃ |
참고:
(1) 데이터는 일반적인 값을 나타내며 고객 사용을 위한 참고용으로만 제공됩니다. 이는 최소 또는 최대 품질 표준이나 기타 목적을 보장하지 않습니다.
(2) 성능은 색상에 따라 다를 수 있습니다.
주의:
본 문서의 데이터와 정보는 당사의 현재 지식과 경험을 바탕으로 작성되었습니다. 향후 새로운 지식이나 경험이 등장할 경우, 당사는 사전 통지 없이 여기에 있는 정보와 데이터를 수정할 권리를 보유합니다. 사용 조건과 관련 법률은 지역과 시간에 따라 다를 수 있으므로 여기에 나온 제품과 정보가 자신의 특정 용도에 적합한지 여부를 판단하는 것은 고객의 책임입니다. 고객은 작업장과 제품 취급 방법이 해당 법률 및 기타 정부 규정을 준수하는지 확인해야 합니다. Lixin New Materials는 이 문서의 정보와 관련하여 어떠한 책임이나 의무도 지지 않으며 어떠한 보증도 하지 않습니다. 이로써 특정 목적에 대한 상품성 또는 적합성에 대한 모든 묵시적 보증은 명시적으로 제외됩니다.
| 일반적인 사출 성형 공정 | ||||
| 플라스틱 건조 | ||||
| 건조시간 | 2~4시간 | |||
| 건조 온도 | 130~150℃ | |||
| 건조 장비 | 열풍건조기 | |||
| 건조형 | 연속건조(생산공정) | |||
| 사출 성형 Process | ||||
| 노즐 섹션 | 370~390℃ | |||
| 플라스틱 부문 | 380~400℃ | |||
| 이송 섹션 | 360~380℃ | |||
| 최대 주입 온도 | 450℃ | |||
| 사출압력 | 30~70MPa | |||
| 사출 속도 | 30~75mm/s | |||
| 가소화 압력 속도 | 압력: 35–70 MPa 속도: 50–100 mm/s | |||
| 가소화 배압 | 20~60MPa | |||
| 권장 금형 온도 | 170~220℃ | |||
면책 조항: 위의 사출 성형 공정은 제품 형상, 금형 설계, 사출 성형기 사양 및 기타 요인에 따라 달라질 수 있습니다. 구체적인 조정은 실제 상황에 따라 이루어져야 합니다.


