
 언어


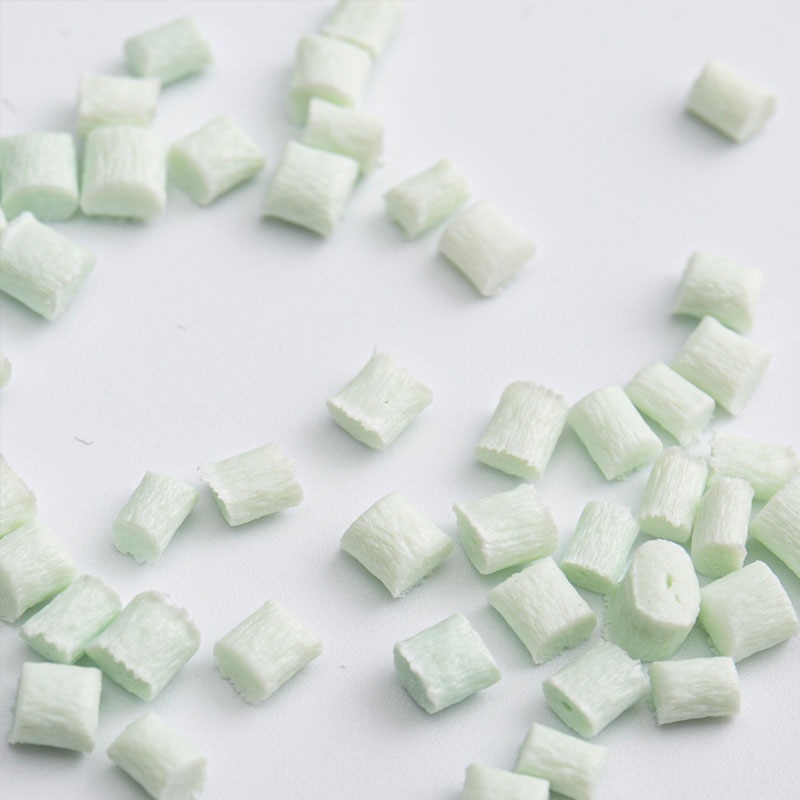
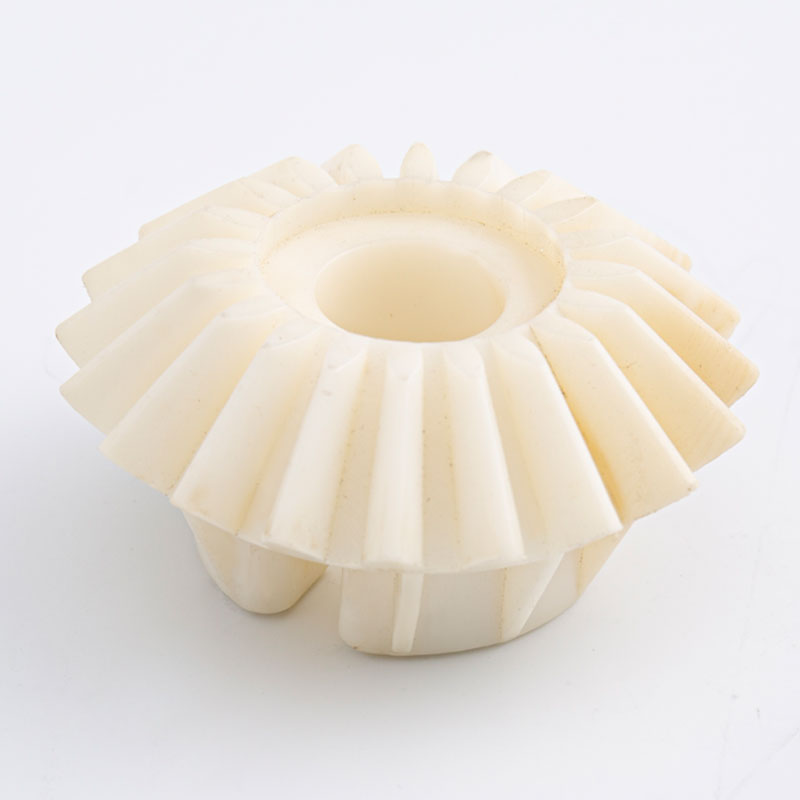
| 제품 설명 | ||||
| 수지 식별 | 유리섬유 10% 강화, 성형 용이, 저마모, 저휘발성 윤활제 | |||
| 색상 | 자연색 또는 일반적인 색상 | |||
| 주요 용도 | 전기부품, 전자부품, 자동차부품 | |||
| 처리방법 | 사출 성형 | |||
| 전형적인 속성 | 테스트 방법 | 테스트 상태 | 가치 | 단위 |
| 물리적 속성 | ||||
| 밀도 | DIN EN ISO1183 | 23℃ | 1.45 | g/cm3 |
| 용융 유속 | DIN EN ISO1133 | 195℃/2.16kg | 8 | g/10분 |
| 수축 | GB 15585 | 1.2-1.6 | % | |
| 기계 속성 | ||||
| 인장강도 | DIN EN ISO 527 | 50mm/분 | 105 | MPa |
| 인장 계수 | 5700 | MPa | ||
| 파단시 신장 | 30 | % | ||
| 굴곡강도 | DIN EN ISO 178 | 2mm/분 | 147 | MPa |
| 굴곡 탄성률 | 4100 | MPa | ||
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,23℃ | 7 | KJ/㎡ |
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,—20℃ | 5 | KJ/㎡ |
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,23℃ | 50 | KJ/㎡ |
| 아이조드 노치 충격 강도 | DIN EN ISO 180 | 4mm,-20℃ | 33 | KJ/㎡ |
| 열 성능 | ||||
| 열 변형 온도 | DIN EN ISO 75 | 어닐링되지 않은 1.8MPa | 155 | ℃ |
| 녹는점 | DIN EN ISO 11357 | 10℃/분 | 170 | |
| 불꽃 지연제 속성 | ||||
| 불꽃 retardant properties | UL94 | 0.75 | HB | |
| 불꽃 retardant properties | UL94 | 1.5mm | HB | |
| 불꽃 retardant properties | UL94 | 3mm | HB | |
| 기타 | ||||
| 표면저항 | IEC60093 | 1.5mm | 10¹ ⁴ | Ω |
| 전형적인 주입 성형 프로세스 s | |
| 플라스틱 건조 | |
| 건조 Time | 2~4소 |
| 건조 Temperature | 70~90℃ |
| 건조 Equipment | 열풍건조기 |
| 건조 Type | 연속건조(생산공정) |
| 주입 성형 프로세스s | |
| 노즐 섹션 | 190~210℃ |
| 플라스틱s Section | 200~220℃ |
| 이송 섹션 | 190~200℃ |
| 최대 주입 온도 | 240℃ |
| 주입 Pressure | 40~120MPa |
| 주입 Speed | 30~75mm/s |
| 플라스틱ization Pressure Velocity | 압력: 65~100MPa; 속도: 60~85mm/s |
| 플라스틱ization Back Pressure | 10~40MPa |
| 권장 금형 온도 | 80~100℃ |


